

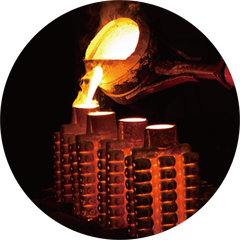


Kaasaegse tootmise maailmasinvesteerimisprotsesson muutunud väga keeruka ja mitmekülgse meetodina keerukate ja kvaliteetsete metallkomponentide tootmiseks . selles vanuses - vana tehnika, mida tuntakse ka kui kadunud vaha valamist, on aastate jooksul täpsustatud, et rahuldada erinevate tööstusharude nõudmisi, alates lennundusest ja kaitsest kuni automaatsete ja meditsiiniliste. -ni.
Investeeringute valamise protsess algab vahamustri {. kõrge temperatuuri vaha loomisega metalliinvesteeringute valamiseks, mis on loodud põhimustri põhjal, mis vastab täpselt lõpptootele, võttes arvesse mis tahes kokkutõmbumist, mis võib toimuda järgmiste sammude ajal . tuumadega ., sellesse lavasse.
Kui individuaalsed vahamustrid on loodud, koondatakse need vedrule, moodustades "puu" - nagu struktuur . See väravaga süsteem on ülioluline, kuna see võimaldab sulametallil vabalt voolata valatud komponendi igasse ossa . väikeste lõpptoodete jaoks, kui üks puu mahutab arvukaid osasid, samas kui väga suuri osasid, samas kui väga suuri mudeleid, samas kui ainult ühes mutriks, võib -olla ainult ühele puudele, kusjuures ainult ühes mutriks, ainult ühes mutris.
Järgmine samm on keraamilise kesta loomine .. Vahapuud kastetakse korduvalt keraamilisse lägasse ja ka granulaarseid tulekindlaid krohvid võib kasutada {. igal kihil on lasta karastada enne, kui järgmine on rakendatud ., mis on määratud, nii hästi, kui temperatuur on., mis on kujul, nii hästi, et see on kujul, mis on kujul, nii hästi kui keraamilise paksuse paksus nii hästi. sulametall, mis valatakse hiljem . lõpuks, muutuvad kuivatatud keraamilised kestad piisavalt kõvaks, et sisaldada sulametalli .
Pärast keraamilise kesta moodustumist tuleb vaha eemaldada .. Keraamilisi kesta töödeldakse viisil, mis sulab ja eemaldab vaha, jättes maha õõnsa õõnsuse, mis vastab täpselt soovitud komponendi kujule .. Seda sammu nimetatakse sageli kui vahaks...
Kui vaha on eemaldatud, kuumutatakse keraamilised kestad sobivale temperatuurile, tavaliselt vahemikus 1, 000 kraad F kuni 2, 000 kraad f . sellel kõrgendatud temperatuuril, kestad tugevdatakse veelgi, mis on täielikult ja nii niisked, mis on täiesti {{{{{{{{{{{} Kõrgem temperatuur kui vorm valatakse seejärel kuumutatud keraamilistesse kestadesse . Metalli kõrge temperatuur tagab, et see voolab kesta kõigisse piirkondadesse enne . tahkestamist
Pärast valamist jäetakse keraamilised kestad jahtuma, võimaldades metallil tahkuda .. Jahutuskiirust saab kontrollida selliste teguritega nagu keraamilise kesta paksus ja ümbritsev temperatuur . See tahkestamisprotsess võib võtta ükskõik kuhu mõne minuti jooksul..
Kui metall on tahkestunud, eemaldatakse keraamiline kate väljalülitusoperatsiooni . kaudu. Samuti eemaldatakse {. metallist metalli voolamiseks võimaldanud küljed ja väravad ., ja metalli valandid läbivad viimistlusprotsessi, mis võib hõlmata liivapritsimist, et eemaldada mis tahes allesjäänud keraamilise materjali, et saavutada metallide muutmiseks, OUT -i muutmiseks, OUT -i muutmiseks, OUT -i muutmiseks, OUT -i muutmiseks OUT -i muutmiseks, OUT -i muutmiseks, OUT -i muutmiseks, OUT -i muutmiseks, OUT -i muutmiseks OUT -iga Mõõtmed .
Lõpuks kontrollitakse osi, et tagada, et need vastaksid kõigile spetsifikatsioonidele ., see võib hõlmata visuaalset kontrolli, mõõtmete kontrollimist või täiustatud mitte hävitavaid testimismeetodeid .

Üks peamisi eeliseidInvesteerimisotsusedS on selle võime toota osasid erakordse täpsusega ja korratavusega . Protsess välistab sageli sekundaarse töötlemise vajaduse, vähendades üldisi tootmiskulusid . See võimaldab ka kõrgel disainivabadusel, võimaldades tootjatel luua keerukaid, detailseid komponente, mida võib -olla on keeruline või kui see on keeruline, et see on keeruline või mis on tungivalt tehtud. kasutatakse laia valiku materjalide, sealhulgas roostevabast terasest, alumiiniumist, koobalti, süsinikteras, messingist, pronksist ja erinevatest superralloys .
Lennunduse tööstuses,investeeringute valaminekasutatakse kriitiliste komponentide, näiteks turbiinide labade tootmiseks, mis peavad taluma äärmuslikke temperatuure ja rõhku . Võimalus luua neis labades keerulisi sisemisi jahutuskanaleid investeeringute valamise kaudu parandab nende tõhusust ja eluiga. meditsiinivaldkonnas, investeeringute valamiseks {{{Silety Instruments ja Sileting Poolsion, kõrged pinnad ja sujuvad pinnad. Kasub ka investeeringute valamist, kasutades seda mootori komponentide, ülekandeosade ja muude keerukate osade tootmiseks, mis nõuavad tihedat tolerantsi .
Kuna tehnoloogia areneb jätkuvalt, on investeeringute valamise turg pidevalt kasvanud ., et investeerimisprotsess näeb tõenäoliselt ka täiendavaid parandusi ., näiteks täiustatud materjalide kasutamine, täpsema arvuti ja simulatsiooni tööriistad ning uuenduslikud tootmise tehnikad suurendavad tõhusust ja veelgi rohkem oma võimalusi, mis võimalusi UPE -võimalustest veelgi suurendavad, avage oma võimalusi veelgi.